

راهنمای جامع انتخاب روشهای برش CNC؛ مقایسه فنی و اقتصادی هواگاز، پلاسما و لیزر

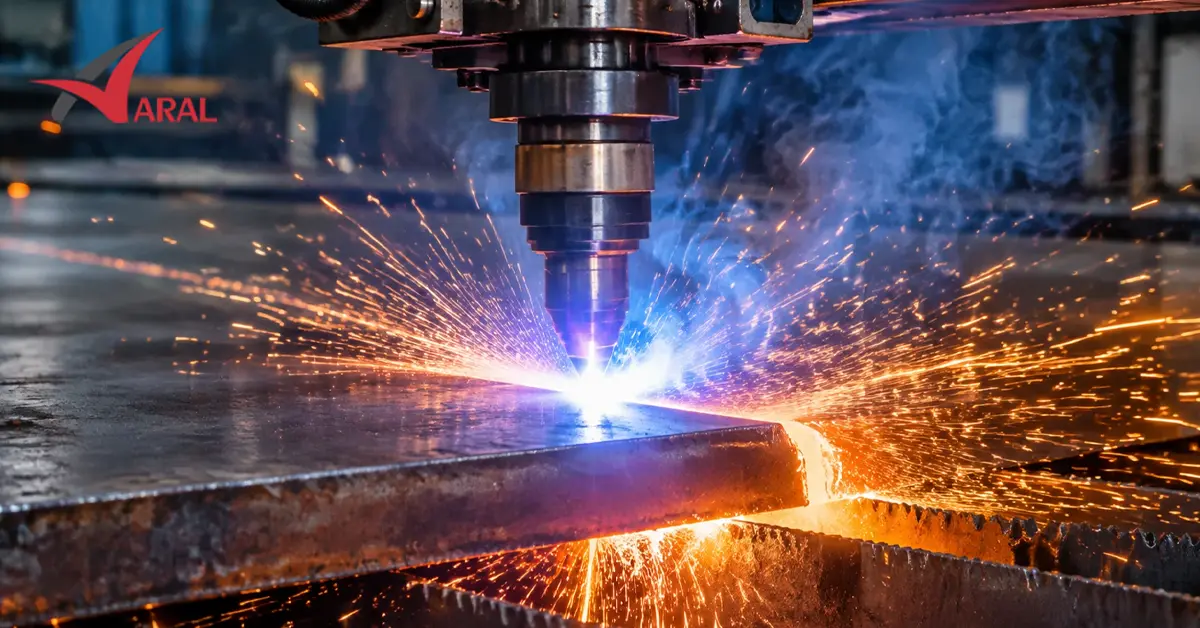
در فرآیند ساخت سازههای فلزی، مخازن، سوله و ماشین سازی، اولین و حساس ترین گام، قطعه کاری و برش ورق است. امروزه فناوری برش سی ان سی جایگزین روشهای سنتی دستی و گیوتین شده است تا خطای انسانی به صفر برسد و سرعت تولید چند برابر شود.
اما یکی از بزرگترین چالشهای مدیران کارگاهها و صنعتگران هنگام خرید تجهیزات این است که: «کدام فناوری برش CNC برای نوع ورق، ضخامت و تیراژ کاری ما بهترین بازدهی اقتصادی و فنی را دارد؟»
در این مقاله، به مقایسه تخصصی روشهای متداول برش فلزات میپردازیم و نقش هر کدام را در خطوط تولید بررسی میکنیم.
۱. دستگاه سی ان سی پلاسما؛ پادشاه سرعت و ورقهای نازک تا متوسط
فناوری پلاسما با بهرهگیری از گازهای یونیزهشده با دمای بسیار بالا، متریال فلزی رسانا را در کسری از ثانیه ذوب کرده و شیار برشی بسیار تمیز ایجاد میکند.
دستگاه سی ان سی پلاسما به ویژه برای مواردی که با فلزاتی غیر از فولاد ساده (مانند ورقهای استیل، آلومینیوم و مس) سر و کار دارید، گزینهای بیرقیب است.
مزایای اصلی پلاسما:
- سرعت بالا: در ضخامتهای کمتر از ۲۰ میلیمتر، سرعت اجرای پلاسما تا چند برابر بالاتر از روشهای حرارتی دیگر است.
- کاهش تغییر شکل (Warping): تمرکز حرارتی بالا در محل برش مانع از تاب برداشتن و دفرمه شدن ورقهای نازک میشود.
- کیفیت لبه برش: لبههای ایجادشده نیازی به سنگزنی سنگین ندارند و آماده عملیات بعدی هستند.
۲. دستگاه سی ان سی هواگاز؛ قدرت بیرقیب در فولادهای ضخیم
اگر در صنعت سولهسازی، تولید پلهای فلزی یا ساخت سازههای سنگین فعالیت دارید و متریال اصلی شما ورقهای سیاه ساختمانی (ST37 و ST52) با ضخامتهای بالا است، فناوری سی ان سی هواگاز اقتصادیترین و کارآمدترین راهکار بازار است.
هواگاز (شعله گاز سوختی + اکسیژن خالص) توانایی نفوذ در ورقهای ضخیم از ۱۰ میلیمتر تا حتی ۳۰۰ میلیمتر را دارد؛ جایی که دستگاههای پلاسما یا لیزر یا توان نفوذ ندارند و یا هزینه اجرایی آنها سرسامآور تمام میشود.
۳. سیستمهای دوکاره؛ چرا دستگاه «هواگاز پلاسما» محبوبترین انتخاب است؟
بسیاری از کارگاههای مدرن برای اینکه فرصتهای کاری مختلف را از دست ندهند، به سراغ دستگاههای ترکیبی میروند. خرید دستگاه هواگاز پلاسما این امکان را میدهد که:
- روی همان یک شاسی و میز برش، هم از سرعت و ظرافت پلاسما برای ورقهای ظریف بهرهمند شوید.
- هم در صورت نیاز، با مشعل هواگاز ورقهای ضخیم و پلیتهای سنگین را بدون استهلاک سیستم پلاسما برش بزنید.
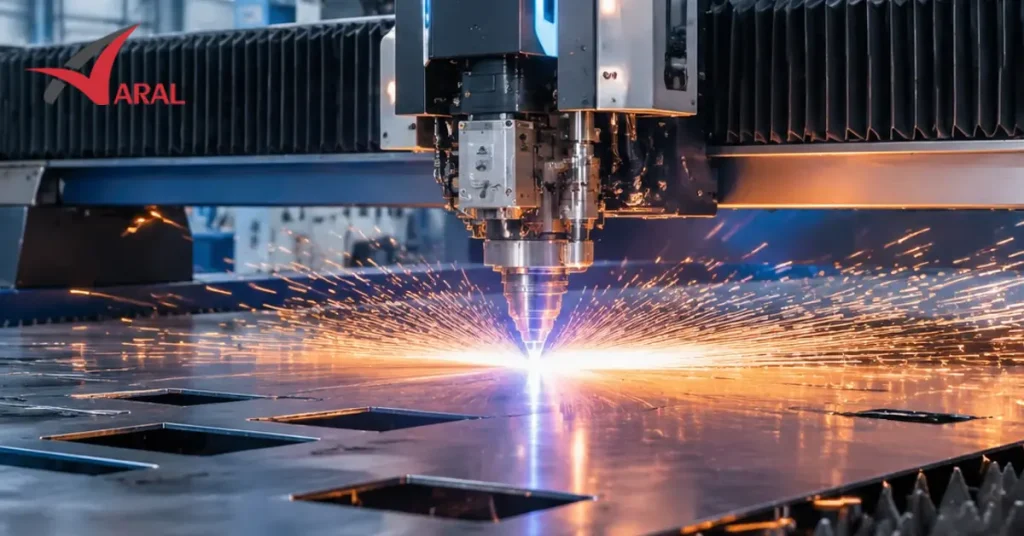
مقایسه سریع فناوریهای برش در یک نگاه
| شاخص مقایسه | برش CNC پلاسما | برش CNC هواگاز | برش CNC لیزر |
| بهترین محدوده ضخامت | ۱ تا ۲۵ میلیمتر | ۱۰ تا ۳۰۰ میلیمتر | ۰.۵ تا ۲۰ میلیمتر |
| نوع فلزات قابل برش | انواع فلزات رسانا (آهن، استیل، آلومینیوم) | فقط فلزات آهنی و کربناستیل | انواع فلزات با دقت میکرونی |
| سرعت در ضخامت پایین | بسیار بالا | متوسط | فوقالعاده بالا |
| هزینه سرمایهگذاری اولیه | اقتصادی و بهصرفه | کاملاً اقتصادی | بالا تا بسیار بالا |
| هزینه مواد مصرفی | متوسط (نازل و الکترود) | بسیار پایین (گاز و اکسیژن) | گاز کمکی و قطعات اپتیک |
تکمیل چرخه ساخت؛ بعد از برشکاری چه مراحلی لازم است؟
برش قطعات تنها نیمی از مسیر تولید است. در بسیاری از خطوط صنعتی و کارگاههای سازهسازی، صفحات بریدهشده نیازمند سوراخکاری دقیق برای اتصال پیچ و مهره یا عبور اتصالات هستند.
در قطعات ضخیم ساختمانی، بیسپلیتها و مقاطع سنگین، بهترین و دقیقترین راهکار پس از برش، استفاده از تجهیزات تخصصی سوراخکاری با دریل مگنت است. دریل مگنت با قابلیت مهار ایمن روی قطعه کار و سوراخکاری با گردبرهای توخالی، سرعت مونتاژ نهایی سازه را به طور چشمگیری افزایش میدهد.
جمعبندی؛ کدام دستگاه مناسب کارگاه شماست؟
- اگر حجم کار شما شامل ورقهای ضخیم و صنایع سنگین است ⬅ سی ان سی هواگاز
- اگر روی ورقهای استیل، آهن تا ضخامت ۲۰ میلیمتر و ظرافت بالا تمرکز دارید ⬅ سی ان سی پلاسما
- اگر تنوع پروژههای شما بالا است و پروژههای ترکیبی قبول میکنید ⬅ دستگاه دوکاره هواگاز پلاسما
مجموعه آرال ماشین (نماینده رسمی برنا ابزار توس) با ارائه مشاوره تخصصی، انواع دستگاههای برش CNC و تجهیزات سوراخکاری، به شما کمک میکند تا دقیقترین سیستم را متناسب با ظرفیت کارگاه و بودجه خود انتخاب و راهاندازی کنید.